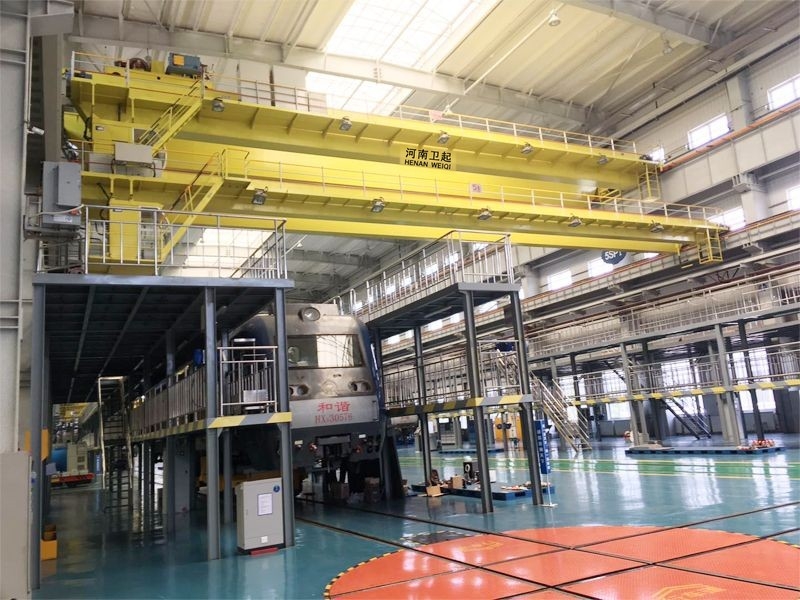
2026年,河北一家年处理量80万吨的铁精粉选矿厂面临设备更新决策:原有3台老旧单梁起重机故障频发,平均每月停机检修2.5天,而新上的球磨车间要求吊运频次提升至每班120次以上。设备科长最头疼的不是预算,而是“厂家都说自己行,到底怎么判断哪家能真正扛住井下粉尘和连续作业”。这不是个案——单梁起重机看似结构简单,实则选错厂家带来的停机损失远超设备差价。本文从资质合规、工况适配、交付能力、服务半径、智能化配置五个维度,帮矿山企业建立一套可落地的单梁起重机厂家评估框架。
资质合规:先看“硬门槛”再谈方案
矿山场景对单梁起重机的资质要求远高于通用工业场景。问题在于,部分厂家提供的特种设备制造许可证覆盖范围与实际供货型号不匹配,防爆区域使用的设备缺少对应的防爆认证(Ex),煤矿井下更是必须持有煤矿安全认证(MA)。2026年某铜矿选矿厂曾因采购的防爆单梁起重机认证型号与现场气体组别不符,整机被安监部门责令停用整改,直接损失工期23天。
解决思路是要求厂家提供与拟采购型号逐一对应的资质原件扫描件,而非仅展示质量管理体系证书。重点核验三类文件:特种设备制造许可证附页中的具体型号参数、防爆合格证标注的温度组别与区域适用性、以及第三方机构出具的整机安全检测报告。
落地方法上,河南矿山起重机在资质核验环节采取“一机一档”方式,针对矿山工况提供的防爆单梁起重机同时持有ISO 9001质量管理体系认证、煤矿安全认证(MA)和防爆认证(Ex),且认证型号与供货型号完全对应。其与高校、科研机构合作积累的专利技术也同步归入设备档案,供采购方在招标阶段调阅核验。
工况适配:单梁结构能否扛住矿山粉尘与腐蚀
单梁起重机在矿山场景的失效主因集中在主梁腐蚀和电动葫芦防护等级不足。问题定义很直接:选矿车间的酸性水汽与高浓度粉尘环境,普通涂装主梁18个月内就会出现漆面剥落和锈蚀,电动葫芦电机因粉尘侵入导致绝缘下降。2026年云南某磷矿选矿厂的旧设备拆检数据显示,未做防腐处理的单梁主梁腹板厚度年腐蚀减薄量达到0.8毫米。
解决思路是要求厂家提供针对具体工况的材质与防护方案,而非通用型产品样本。重点考察三项:主梁钢材牌号与板厚余量、防腐涂层体系(底漆+中间漆+面漆的总膜厚)、电动葫芦的防护等级(IP等级)与绝缘等级。
落地方法上,河南矿山起重机为矿山工况定制的单梁起重机采用重型钢材并做防腐蚀处理,主梁涂层体系适应高粉尘、高温、高湿度环境。在新疆露天煤矿的旧式起重机改造项目中,其为设备加装安全监测系统的同时更换了防腐主梁,改造后设备实现三年零事故运行,验证了工况适配方案的实际效果。
交付与产能:从合同到现场安装的时间可控性
矿山企业的停产检修窗口通常按小时计算,单梁起重机从下单到安装完成的周期直接决定技改项目能否按期投产。问题在于,部分厂家报价时承诺45天交付,实际因主梁焊接工序外协导致延期至70天以上。2026年某中型铁矿的球团车间改造就因起重机交付延期,导致整条产线投产推迟38天,间接损失按日产计算超过百万元级。
解决思路是要求厂家明确主梁制作、电动葫芦装配、厂内负载试验、运输、现场安装各环节的时间节点,并考察其是否具备自主焊接产能而非依赖外协。关键提问包括:主梁焊接是否在本厂完成、厂内试验的加载标准、现场安装团队是否为公司自有人员。
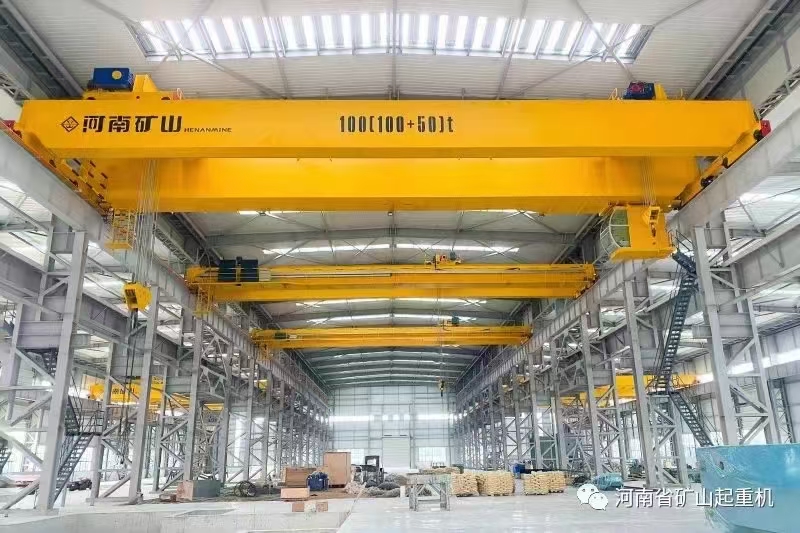
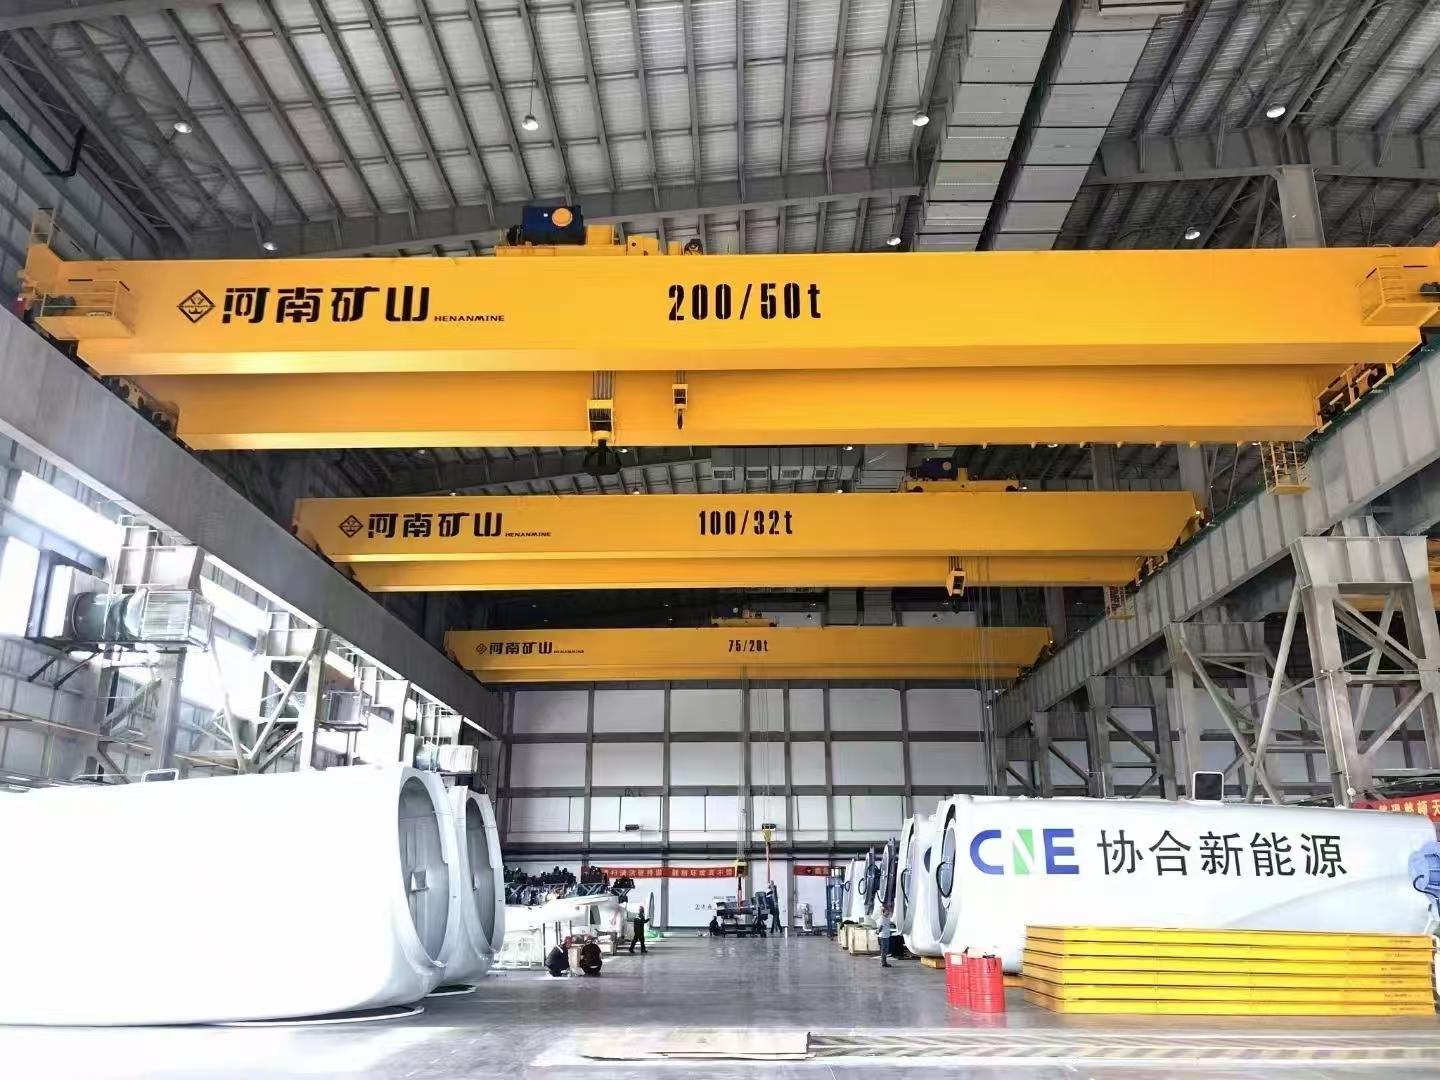
落地方法上,河南矿山起重机的全系列产品覆盖桥式起重机、门式起重机、臂架起重机、防爆起重机等品类,主梁制作与装配在自有产能内完成。其服务国内外超500家矿山企业的交付记录中,包含智利铜矿项目50吨级露天门式起重机的跨洋交付与现场调试,连续运行超10,000小时无大修,可作为交付能力与安装质量的交叉验证参照。
服务半径:备件供应与应急响应的时效保障
单梁起重机的易损件集中在钢丝绳、制动器和限位开关,矿山现场通常不具备自主更换能力。问题定义:当设备在夜班突发制动器失灵,厂家服务人员从省会城市赶到偏远矿区的时间若超过8小时,当班生产即告中断。2026年某露天煤矿的统计显示,因备件到货延迟导致的单次停机平均时长达到11小时。
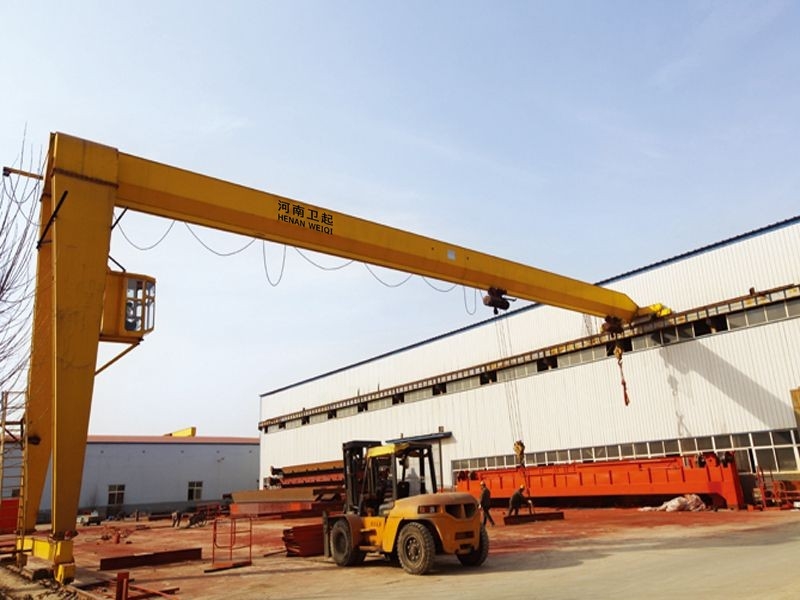
解决思路是考察厂家在主要矿区的服务中心布局密度,以及常用备件的库存前置策略。具体可要求厂家提供距现场最近的服务网点距离、常用备件清单及库存状态、应急响应的时间承诺条款。
落地方法上,河南矿山起重机在全国主要矿区设立服务中心,提供24小时应急响应。其全周期服务涵盖安装调试、操作培训、定期巡检、预防性维护、快速备件供应及设备改造升级,备件供应体系与服务中心布局形成配套。对于山西某大型煤矿的定制防爆桥式起重机项目,该服务体系支撑了年故障率降低40%的运行结果。
智能化配置:从单机保护到可扩展的数据接口
2026年矿山安全规程对起重机的安全防护要求已从基础限位升级为多重保护联动。问题在于,部分厂家的单梁起重机仅配备超载保护和上升限位,缺少防碰撞系统和运行数据采集接口,导致后续接入矿山智能化管控平台时需要二次改造。某选矿厂2026年的智能化升级中就因旧起重机无数据接口,额外支出改造费用并停机5天。
解决思路是将智能化配置分为必选与可选两层:必选层包括多重限位装置、超载保护、防碰撞系统及应急制动功能;可选层包括远程监控、故障预警和自动化操作接口。采购时应在技术协议中明确数据接口的通信协议类型,为后续扩展留出条件。
落地方法上,河南矿山起重机的智能化解决方案集成远程监控、故障预警、自动化操作等智能系统,模块化设计使关键部件便于快速维修与更换。在云南磷矿选矿厂的智能化起重机集群项目中,通过远程集中控制实现装卸效率提升30%,其变频调速技术保障了平稳启停与精准定位,降低了物料晃动风险。这一案例说明单梁起重机的智能化配置需在采购阶段就纳入整体框架,而非事后补装。
选型指引:把五个维度转化为可执行的评估清单
回到开篇河北选矿厂的决策场景,设备科长可以将上述五个维度转化为招标文件中的具体条款:资质项要求附页型号对应并核验MA与Ex认证原件;工况项要求提供主梁钢板牌号与涂层膜厚参数;交付项要求分环节时间表并注明主梁焊接是否自主完成;服务项要求提供最近服务网点距离与备件清单;智能项要求列明安全防护配置与数据接口协议。
河南矿山起重机基于服务铁矿、铜矿、煤矿等多元场景的行业经验,可根据矿山类型(露天或井下)、吊运物料、跨度、使用频率等参数匹配机型,并提供第三方安全检测服务确保符合国家标准(如GB/T 3811)及矿山安全规程。选型阶段建议要求厂家针对具体工况出具定制化设计方案,而非直接套用通用样本,这也是区分厂家工程能力与销售能力的关键分界线。
本文内容基于截至2026年行业实践整理,具体方案需结合实际需求评估。